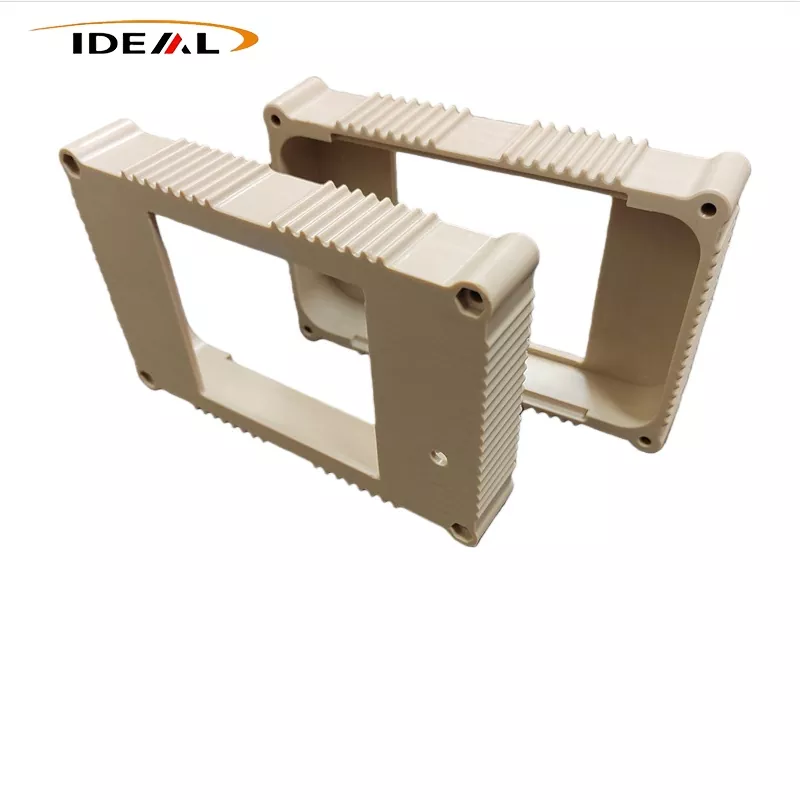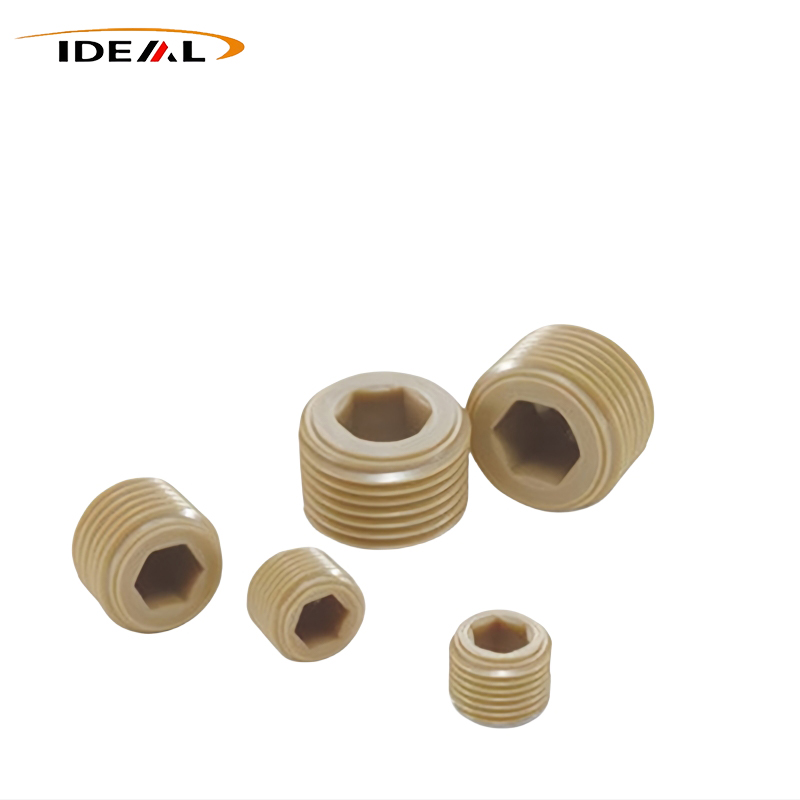
Jako profesionální čínský dodavatel poskytuje Ideal Plastic vysoce stabilní, průmyslové spojovací prvky PEEK přizpůsobené pro extrémní pracovní scénáře, kdy tradiční kovové spojovací prvky nefungují stabilně. Tyto nemagnetické izolační spojovací prvky, které pokrývají čisté, uhlíkem plněné a sklem plněné třídy PEEK, poskytují vynikající odolnost vůči vysokým teplotám a korozi pro polovodičová, chemická, lékařská a nová energeticky přesná zařízení. S podporou více než 14 let zkušeností s výrobou technických plastů továrna přijímá standardizované procesy CNC obrábění a vstřikování, přičemž všechny produkty splňují normy REACH, aby byla zajištěna dlouhodobá provozní stabilita přesných průmyslových sestav.
Ideal Plastic, spolehlivý čínský výrobce, specializující se na výrobu vysoce výkonných technických plastů, vyrábí přizpůsobené a standardní spojovací prvky PEEK, které nahrazují konvenční řešení kovových spojovacích prvků pro extrémní průmyslová prostředí. Na rozdíl od běžných plastových spojovacích prvků naše řada spojovacích prvků PEEK využívá vysoce čisté suroviny PEEK a profesionálně upravené receptury náplní, které kombinují vyzrálé technologie vstřikování a pětiosé CNC přesné obrábění. Všechny produkty procházejí přísnou tovární kontrolou a ošetřením pro odlehčení pnutí, plně splňují průmyslové normy DIN a ISO a řeší hlavní bolestivá místa, jako je elektromagnetické rušení, chemická koroze a vysokoteplotní stárnutí, kterému čelí kovové spojovací prvky při provozu přesných zařízení.
| Název produktu | Spojovací materiál PEEK |
| Materiál | PEEK neplněný, PEEK plněný uhlíkem, PEEK plněný sklem |
| Barva | Černá, béžová (k dispozici vlastní barvy) |
| Typ závitu | Metrický, imperiální |
| Přesnost vnějšího závitu | Mainstream používá stupeň tolerance 6g; Pro vysoce přesná polovodičová zařízení je k dispozici třída 5g |
| Přesnost vnitřního závitu | Mainstream používá stupeň tolerance 6H; 5H se používá pro vysokou přesnost |
| Rozměrová tolerance | Tolerance standardních dílů: ±0,05-0,10 mm; Tolerance přesných zakázkových dílů: ±0,02-0,05 mm |
| Drsnost povrchu | Běžné průmyslové díly Ra1,6-3,2μm; Polovodičové třídy pro čisté prostory mohou dosáhnout Ra≤0,8μm |
| Metrické skladové specifikace | M1.6, M2, M2.5, M3, M4, M5, M6, M8, M10, M12 |
1. Podle typu produktu: Včetně šroubů PEEK, šroubů PEEK, matic PEEK, plněných svorníků PEEK, podložek PEEK a svorek PEEK, které tvoří kompletní sadu plastových upevňovacích řešení.
2. Podle typu hlavy šroubu: Krycí šrouby s válcovou hlavou, šrouby Torx, šrouby se šestihrannou hlavou, šrouby s plochou hlavou a zápustnou hlavou pro různé požadavky na montážní prostor.
3. Podle aplikačního stupně: Obecná průmyslová třída, polovodičová třída a lékařská třída, s odpovídajícími kontrolami surovin a čistoty pro každou třídu.
PEEK (polyetheretherketon) poskytuje základní výkonnostní základ pro spojovací prvky PEEK a jeho stabilní molekulární struktura přináší řadu funkčních výhod, kterým se konvenční technické plasty nemohou rovnat.
1. Izolace a elektrická izolace: Nenaplněný PEEK je ze své podstaty izolační a nevodivý, izoluje vodivé cesty mezi součástmi a moduly ochranných obvodů.
2. Ochrana proti nemagnetickému a magnetickému rušení: PEEK je zcela nemagnetický a nelze jej zmagnetizovat ani generovat magnetická pole.
3. Odolnost proti chemické korozi: PEEK odolává většině rozpouštědel, slabým kyselinám a zásadám a mnoha běžným průmyslovým chemickým roztokům.
4. Nízké emise a čistá montáž: Materiál PEEK vykazuje nízké emise plynů a minimální kontaminaci nečistotami uvnitř utěsněných komor zařízení.
5. Redukce hmotnosti a odlehčení: Ve srovnání s upevňovacími prvky z nerezové oceli výrazně snižuje hmotnost, takže je vhodný pro letecké testovací součásti a lehké sestavy zařízení.
Díky těmto kombinovaným vlastnostem je řada spojovacích prvků preferována, když kovové části představují nežádoucí vodivost, magnetismus nebo riziko koroze.
Závitové spojovací prvky PEEK se vyrábějí dvěma hlavními způsoby: CNC obráběním a vstřikováním. Vysoká teplota tání a nízká tepelná vodivost PEEK vytváří odlišné zpracovatelské limity mezi těmito dvěma metodami.
Většina polovodičových, lékařských a vysoce přesných spojovacích aplikací jako hlavní proces využívá řezání tyčí nebo plechů. Nejsou potřeba žádné formy, což umožňuje prototypování, malosériovou výrobu a nestandardní přizpůsobení. Poskytuje spolehlivou přesnost závitu a rozměrovou konzistenci.
Výzvy CNC obrábění spočívají v:
● Silné opotřebení nástrojů pro tmely: PEEK plněný uhlíkem a skelným vláknem má vysokou tvrdost, což vede k rychlému opotřebení tvrdokovových nástrojů během řezání. Po otupení nástroj roztrhne profil závitu, což způsobí otřepy a mikrotrhliny, které jsou obtížně zjistitelné pouhým okem, ale jsou vysoce náchylné k vylamování po sestavení. Musí být používány diamantové nebo vysoce kvalitní karbidové nástroje, které vyžadují časté výměny nástrojů a údržbu, což zvyšuje náklady na obrábění.
● Tepelné namáhání obráběním a rizika zbytkového napětí: PEEK má špatnou tepelnou vodivost, což ztěžuje odvod tepla během řezání. Lokalizované vysoké teploty mohou způsobit degradaci materiálu a bělení. Pokud se po hrubovacím obrábění neprovede uvolnění napětí, zůstane uvnitř součásti zbytkové napětí. Po skladování a zahřívání dochází k deformaci závitu a praskání, což má za následek časté defekty v průmyslu. Problémy s namáháním jsou zvláště výrazné u malých dílů M2 a M3.
● Obtížnost při obrábění malých závitů: Upevňovací prvky Micro PEEK jako M2 a M2.5 mají tenké závity a jsou křehké. Závitníky jsou náchylné ke zlomení při řezání závitů a při obrábění snadno vznikají skryté mikrotrhliny; výtěžnost je nízká, na rozdíl od ultra vysoké výtěžnosti šroubů z nerezové oceli.
PEEK má bod tání nad 343 ℃, což vyžaduje specializované vysokoteplotní formy a zařízení pro vstřikování. Procesní okno je úzké a počáteční investice do formy je vysoká. Vysoká investice do formy a dlouhé cykly otevírání formy; omezená přesnost závitu, náchylná k nedostatku materiálu a otřepům; vysoká chybovost u složitých tvarů hlav a malých dílů.
Obtížnost při vstřikování spočívá v bodu tání PEEK nad 343 ℃, což vyžaduje vysokoteplotní sudy a formy. Nedostatečné sušení může vést ke vzniku vzduchových bublin a stříbrných pruhů uvnitř produktu; nedostatečná teplota formy má za následek nedostatečnou krystalinitu, což výrazně snižuje teplotní odolnost a odolnost proti tečení. Vstřikované závity jsou náchylné k nedostatku materiálu, otřepům a otřepům a spolehlivost je ve vysoce přesných aplikacích nedostatečná.
Ideal Plastic pečlivě kontroluje oba procesy a vybírá správnou výrobní metodu na základě objemu šarže, velikosti, přesnosti a aplikačního stupně každé zakázky.
Každá šarže spojovacích prvků PEEK prochází před expedicí definovanou sadou továrních inspekcí a kontrolních kroků, čímž se minimalizuje skryté riziko selhání u špičkového vybavení.
1. Kontrola závitu: 100% kontrola závitových go/no-go měřidel; Go měřidla by měla být zašroubována hladce a no-go měřidla by neměla šroubovat více než 2 závity; malé velikosti jako M2 a M3 jsou opatřeny speciálním stíněním pro kontrolu vyštípnutých závitů a mikrotrhlin.
2. Rozměrová kontrola: Měření se provádějí při pokojové teplotě (20 ℃), aby se předešlo chybám měření způsobeným tepelnou roztažností a kontrakcí; kritické rozměry se kontrolují pomocí posuvných měřítek a mikrometrů podle výkresů nebo norem; Pro vzorky přesných dílů se připravují plnorozměrné zprávy.
3. Vizuální kontrola + odběr vzorků lupy: Zkontrolujte díly, zda nemají praskliny, zářezy, spálené vybělení a otřepy; závity a drážky hlavy by neměly mít zborcené okraje a odštípnuté rohy; komponenty plniva by měly být zkontrolovány z hlediska shlukování plniva a výčnělků.
4. Ověření destruktivního vzorkování (specifikace pro vysoké riziko): U malých sérií, jako je M2/M2,5, se odebírají vzorky pro destruktivní testování točivého momentu, aby se ověřila odolnost závitu vůči destruktivním silám a předem se identifikovalo potenciální skryté riziko trhlin.
5. Kontrola čistoty (polovodičová třída): Ultrazvukové čištění k odstranění mikročástic řezných nečistot; čisté, antistatické balení, aby se zabránilo sekundární kontaminaci.
Tyto vícestupňové kontroly pomáhají zákazníkům vyhnout se běžným problémům s kvalitou, které se vyskytují u levných alternativ dostupných na trhu.
Pro výrobu spojovacího materiálu se používá mnoho vysoce výkonných termoplastů. Výběr správného polymeru vyžaduje vyvážení teplotní odolnosti, tečení, křehkosti a chemické kompatibility cílové sestavy.
| Materiál | Klíčové silné stránky | Hlavní omezení | Typická aplikace |
| PROHLÉDNĚTE | Vyvážená houževnatost, nízké odplyňování, široká chemická odolnost, kontrola žíhacího napětí | Vysoké náklady na suroviny, tečení nad Tg 143℃, omezené proti silným oxidantům | Polovodičové vakuum, lékařská MRI, chemická korozní prostředí |
| PI | Ultra vysoká teplotní odolnost, nízké vakuové odplyňování | Velmi křehké závity, obtížně znovu sestavitelné, vysoká obtížnost obrábění | Statická svítidla pro ultravysoké teploty s minimální demontáží |
| PAI | Vysoká tuhost, dobrá odolnost proti opotřebení, stabilní při zvýšené teplotě | Vyšší křehkost než PEEK, vysoká absorpce vlhkosti, riziko praskání pod napětím v určitých médiích | Vysokoteplotní statické upevnění odolné proti opotřebení |
| PPSU | Vysoká rázová houževnatost, možnost opakované sterilizace párou | Nižší dlouhodobá tepelná odolnost, omezená odolnost proti rozpouštědlům, vyšší odplynění | Upevňování lékařských a potravinářských zařízení |
| PPS | Nižší cena, dobrá zpomalovač hoření a odolnost proti hydrolýze | Křehké závity, špatná odolnost proti tečení, nevhodné pro vakuum | Středněteplotní upevnění statické izolace s omezeným rozpočtem |
| PEI | UL94 V0, dobrá rozměrová stabilita, snadnější vstřikování | Nekrystalická, střední chemická odolnost, vyšší vakuové vysrážení | Elektronické a všeobecné lékařské upevnění izolace |
Žádný jeden materiál nefunguje pro všechny případy použití. Srovnávací tabulka pomáhá inženýrům rychle zúžit možnosti materiálů podle pracovní teploty, požadavků na vakuum, chemické expozice a četnosti údržby.
Případ 1: Dávkové krakování šroubů M3 CF PEEK v polovodičových vakuových komorách
Příznak: Všechny šrouby prošly zkouškou sestavy, ale po 50 cyklech při vysoké teplotě začaly praskat.
Hlavní příčina: Přímé dokončování po CNC hrubování, vynechání mezižíhání, což má za následek zbytkové řezné napětí a kombinované uvolnění napětí z tepelného cyklování.
Řešení: Implementujte nucené hrubování, žíhání a dokončovací proces.
Případ 2: Dlouhodobé uvolnění v chemickém zařízení, žádné viditelné zlomeniny
Příznak: Montážní krouticí moment byl na místě, žádné praskliny, ale předpětí se po teplotních cyklech neustále snižovalo.
Hlavní příčina: Provozní teplota překročila Tg (143 ℃), což má za následek nesoulad s tečením a tepelnou roztažností při trvalém zatížení.
Řešení: Vyměňte za typ GF PEEK, přidejte podložky PEEK a zaveďte proces pravidelného dotahování.
Případ 3: Vstřikované šrouby PEEK neporušené při pokojové teplotě, rychlé stahování závitu při vysokých teplotách
Fenomén: Projde testem při pokojové teplotě, ale závity rychle selhávají při 180 °C.
Hlavní příčina: Nedostatečná teplota formy, nízká krystalinita součásti a nedostatečná odolnost proti tečení při vysokých teplotách.
Řešení: Vyměňte za CNC obrobenou a žíhanou verzi.
Tyto praktické příklady ukazují, že rozhodnutí o nákupu by se neměla spoléhat pouze na cenu, ale také na plnou kontrolu procesu včetně řízení žíhání a krystalinity.
A1: Existuje mírné riziko uvolnění. PEEK má větší koeficient tepelné roztažnosti než kov a střídání teplých a studených teplot způsobí snížení předpětí, které lze kompenzovat podložkami a periodicky dotahovat.
A2: Plně podporováno. Přizpůsobení speciálních stoupání závitů, tvarů hlav, stupňů a nepravidelných struktur na základě zákaznických 2D/3D výkresů je k dispozici bez nutnosti výroby forem.
A3: Za normálních provozních podmínek při pokojové teplotě mohou vydržet téměř neomezeně dlouho. Při vysoké teplotě, korozi a dynamických vibracích závisí životnost na výběru materiálu a montážním momentu. Správný výběr může zajistit odolnost během celého životního cyklu zařízení.
A4: Nevyplněný PEEK ≥1,5D; CF PEEK ≥2D (D = jmenovitý průměr závitu). Spojovací materiál PEEK s jemným závitem se nedoporučuje kvůli jejich nízké pevnosti ve smyku.
A5: Nevhodné pro primární nosné konstrukce s velkým rázem, silně oxidační kyselá prostředí nebo aplikace vyžadující extrémně vysokou utahovací sílu. Mechanická pevnost je nižší než u kovových spojovacích prvků.